
扭力扳手校正 SOP:校正步驟與扭力值單位換算
快速導覽
[ 1 ] 扭力工具校正與校正週期
每日檢測:快速檢測「今天的工具是正常的」,異常就重新校正。
定期校正:達 5000 次或滿一年(先到者為準),而不是壞掉才修。校正設備本身也需定期校正,選型請見《扭力校正設備怎麼選?》。
要校得穩,關鍵是「固定化的測試條件+正確的預壓、歸零與基準定義」。
[ 2 ] 數位扭力扳手校正 SOP/校正步驟
以 ISO 6789:2017 為基準,搭配以下實務作法縮小誤差(詳見 [ 5 ] ):
- 選擇設備:依最大扭力選傳感器,依尺寸選測試架(50/80/150cm)。
- 安裝接線:傳感器固定於機台左側,接上錶頭,確認單位一致。
- 錶頭設定:扭力設定在最大值;檢驗用峰值(P)模式,寫入校正值用追蹤(T)模式。
- 預壓:依使用方向施力至最大量程 3~5 次,平放約 5 秒待信號回穩再歸零。
- 定位:定位與對齊:於初始受力狀態下,確保 「扳手受力中心點」 與 「測試架施力點」 完全重合,藉此避免低扭力區間的敏感度偏差,確保整體誤差維持在允收範圍內。
- 施力量測:平順施力至各校正點,每次施力後拿起扳手,在傳感器無受力狀態下,按C鍵定義當下狀態為零點再進行操作(扳手也建議歸零)。
- 記錄判定:記錄實測值、計算誤差並比對允收範圍,超出時調整或回廠校正。
- 建立紀錄:保存校正報告與履歷,作為追蹤與稽核依據。
為什麼要固定測試條件?
手持難以穩定施力,出力位置不一致也會改變力臂(力矩=力×力臂),低扭力時位移 1 公分就可能造成約 10% 誤差。測試架將變因固定化,讓結果標準化、減少對手感的依賴。
扭力起子校正步驟
使用扭力起子校正模組《扭力校正設備怎麼選?》,流程與上述 SOP 相同:接上傳感器與錶頭並確認單位;將 WM-SD 系列起子固定並對位;預壓、歸零後平順施力至校正點;每次歸零並記錄比對。(夾持細節依隨附說明或洽原廠)
[ 3 ] 扭力板手扭力值與扭力值單位換算表
扭力值即力矩,單位常見 N·m、kgf·cm、lbf·in、lbf·ft。校正前務必確認扳手與錶頭單位一致。
| 單位 | lbf-in | lbf-ft | kgf-cm | cN-m | N-m |
|---|---|---|---|---|---|
| 1 lbf - in | 1 | 0.083 | 1.152 | 11.3 | 0.113 |
| 1 lbf - ft | 12 | 1 | 13.83 | 135.6 | 1.356 |
| 1 kgf - cm | 0.868 | 0.072 | 1 | 9.807 | 0.098 |
| 1 cN - m | 0.088 | 0.007 | 0.102 | 1 | 0.01 |
| 1 N - m | 8.851 | 0.738 | 10.2 | 100 | 1 |
[ 4 ] 校正誤差原因與工程師心得
文/黃課長、校正團隊共同編撰
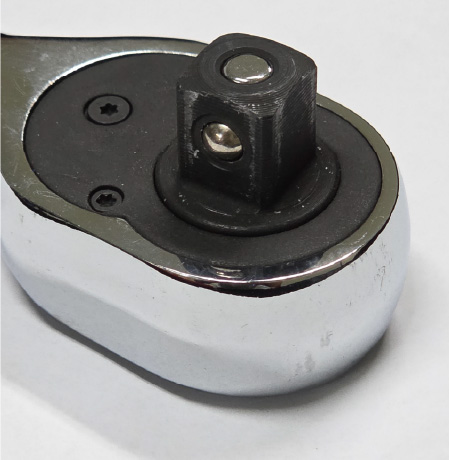
▲圖一 校正時建議統一鋼珠朝向
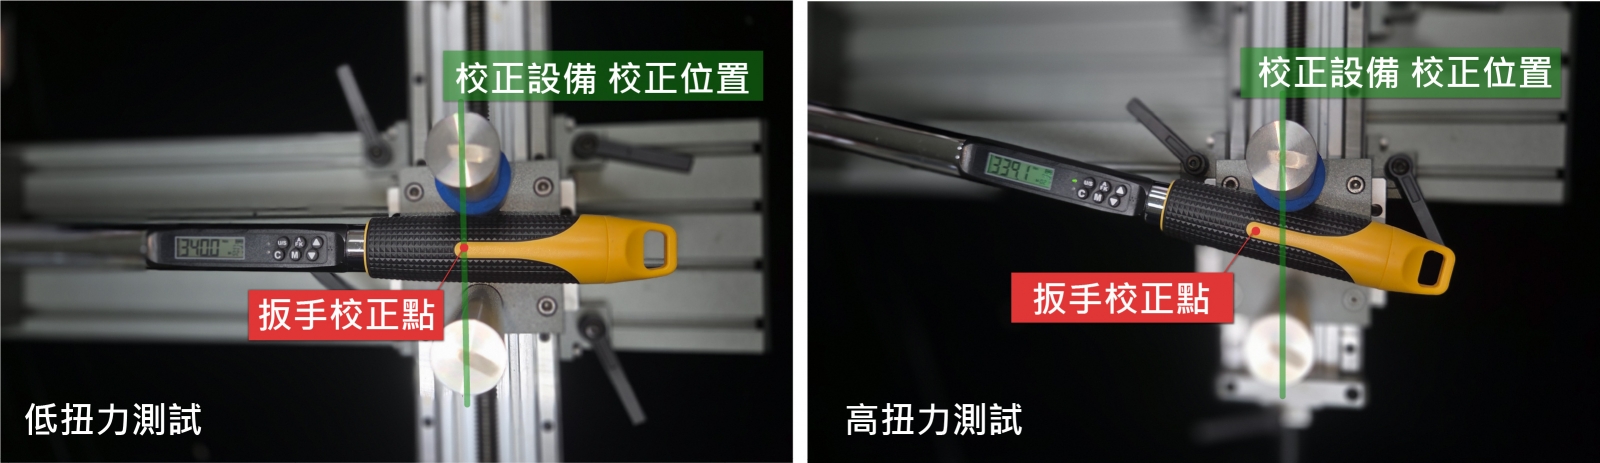
▲圖二 扭力測試時校正點會偏移
1. 棘輪頭方向問題
不同品牌棘輪頭的鋼珠壓力不一,會造成微小的受力偏心,校正時建議統一鋼珠朝向。送往扭力校正實驗室時,若採 ISO 6789-1:2017 請註明方向;ISO 6789-2:2017 會檢測四個面並計入不確定度,則無需考慮。
2. 預壓與歸零
預壓與歸零方式見 [ 2 ] SOP。部分扳手的預壓與歸零條件不同,請先與原廠確認。
3. 測試架的校正點偏移
高扭力時桿身會彈性彎曲,力臂略有改變。誤差仍在扳手精度範圍內,但低扭力區間較敏感,操作時請確保扳手受力中心點與測試架施力點重合。
4. 握把自然上浮
棘輪頭與傳感器接頭的機械咬合,會讓握把微幅上浮,屬自然受力位移,無需人工修正。少數品牌扳手會下沉而導致校正異常,本公司可提供相容性測試服務。
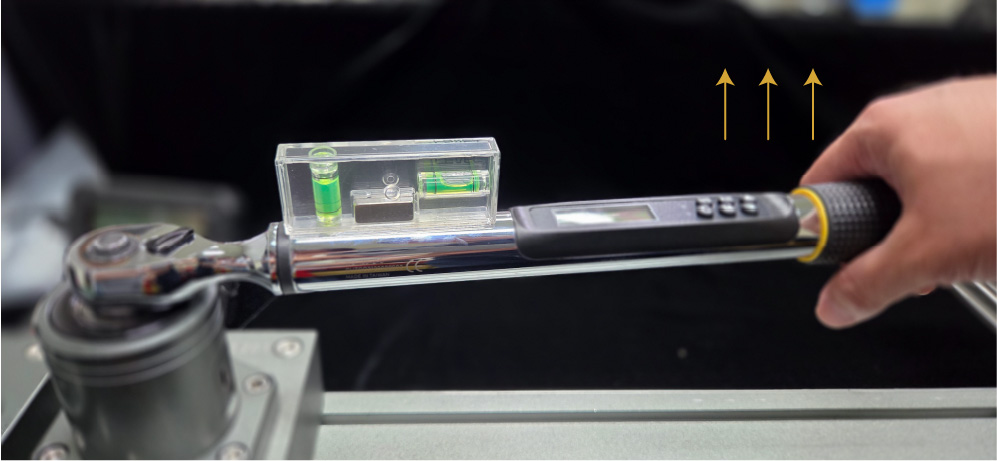
▲圖三 由水平儀檢視握把上浮
5. 「初始水平位置」的定義
各品牌對水平基準定義不同,建議以「消除機械間隙後的初始受力狀態」定義。固定頭型:先將握把抬至間隙極限,施加微小力使其自然下降,以此時水平儀氣泡位置為基準。可換頭式:握把抬高與下壓至極限各記錄一次氣泡位置,取中間點;這也是可換頭式誤差通常略大的原因。
小結:內外部數據有落差怎麼辦?
落差通常不是設備不準,而是手法或「初始基準」不同造成的系統性偏差。建議:送校時註明鋼珠朝向與水平設定;關注穩定性大於絕對值,落差固定且重複性佳即屬正常;長期比對,建立每支扳手的履歷。
[ 5 ] ISO 6789 校正規範與校正服務
ISO 6789 是通用的校正規範,但對水平基準、預壓歸零、鋼珠朝向等操作細節規定有限,不同單位的數據可能略有差異。因此我們以 ISO 6789:2017 為基準,再以固定測試條件與上述細節盡量縮小誤差範圍。
校正報告的用途是留下可追溯的履歷。送校前請先確認稽核或客戶是否要求特定資格(如 TAF 認證實驗室報告);沒有特殊要求時,可選擇原廠,鐵匠牌原廠提供校正服務並出具校正報告。
補充:TAF 為財團法人全國認證基金會。本文介紹的是固定測試架上的靜態校正,動態扭力測試(量測旋轉鎖固過程的扭力)則是另一類檢測。
對校正流程或原廠校正服務有疑問?
本文編撰與技術審閱團隊
本文最後更新日期:2026 年 10 月