
快速導覽
[ 1 ] 扭力扳手校正設備怎麼選?
扭力扳手校正要準,關鍵在「校正設備 + 固定化的測試條件」:一組錶頭搭配對應扭力範圍的傳感器,再依扳手尺寸選擇 50cm、80cm 或 150cm 的扭力測試架。
在汽車修護、航太維修與半導體設備組裝等領域中,無論是使用電子扭力扳手、數位扭力扳手、迷你型數位扭力扳手、電動扭力扳手,還是傳統的開口扭力扳手,長時間使用後皆會產生誤差,必須定期進行扭力校正。最怕遇到的就是螺絲斷裂、工件被鎖壞、甚至影響人身安全,有一半來自於使用時沒有搭配扭力扳手,其他大部分都是「久未校正或扭力失常」。除了要使用扭力扳手外,更要時常保持扭力的精準,因此扭力扳手校正設備(也就是一般所說的扭力校正器、扭力測試儀、扭力扳手檢測儀)就是品質管控的關鍵角色。
使用者選購扭力校正儀器時,最常詢問以下幾個問題:
- 為什麼要時常校正?
- 怎麼知道扭力校正設備是否準確?
- 校正設備怎麼選?如何選擇扭力扳手校正機台?
- 扭力扳手校正費用、扭力校正設備價格大概多少?
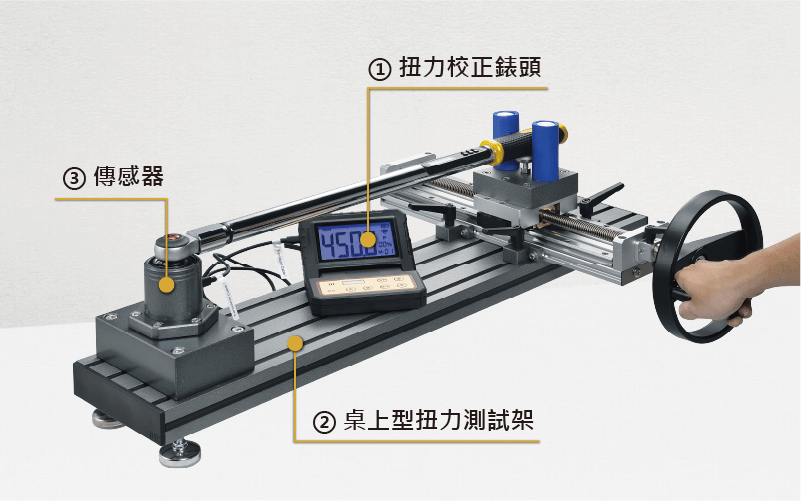
▲校正設備包含:① 扭力校正錶頭、② 桌上型扭力測試架、③ 傳感器
扭力扳手為什麼要時常檢驗?
在精密組裝領域中,扭力精度直接影響產品壽命與安全,而扭力扳手(亦常寫作:扭力板手)的扭力值誤差通常不會突然出現,而是「不知不覺地慢慢偏掉」。因此扭力工具校正一般會區分為兩種管理方式:
每日檢測:快速檢測,發現異常就重新校正,確保工具每天都在允許誤差範圍內。
➴目的:確認「今天的工具是正常的」
定期校正:建議達5000次或使用滿一年即回廠校正一次,以維持長期穩定性。
➴目的:定期調整而不是壞掉才修
怎麼知道扭力校正設備是否準確?
校正設備本身也是量測儀器,同樣需要被管理。三種常見作法:
1. 定期校正:校正設備建議達5000次或使用滿一年即回廠校正一次,以維持長期穩定性。
2. 檢測用標準件:可以準備一組性能穩定、精確度高的扭力扳手作為標準件檢測用,建議每個月檢測傳感器與標準件扳手之間的扭力值是否出現偏差加大趨勢。
3. 傳感器彼此驗證:若兩個傳感器的部分扭力重疊,可以透過一支扭力扳手對重疊的扭力進行交叉比對。
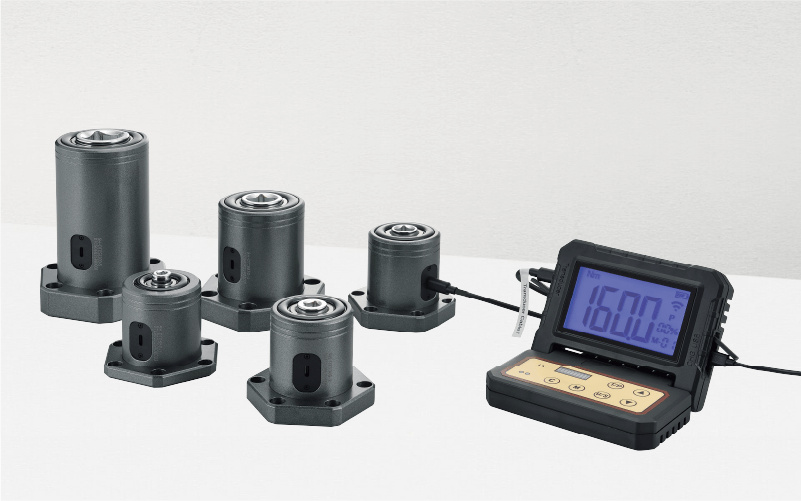
▲一組錶頭可搭配多顆傳感器
Asmith 校正設備怎麼選?
扭力校正設備(看WC系列產品規格)(又稱扭力扳手校正器、扭力校正機、扭力測試設備、數位式扭力扳手校正器)是維護工具精準度的核心。考量到一套設備價格不菲,所以除非有大量的扳手需要校正,才會建議買校正設備,否則一般會建議送回原廠或委託扭力校正實驗室處理。
身為校正設備廠商與校正設備供應商,鐵匠牌(Asmith)的扭力扳手校正機系統包含:多顆傳感器 & 單一錶頭 & 三種扭力測試架,扭力校正設備推薦:一套系統可靈活擴充,減少重複功能
- 一組錶頭可對應不同扭力範圍的傳感器
- 可依實際需求增加傳感器
- 一台扭力測試架可對應多種扭力傳感器
扭力扳手校正費用與哪裡買?
扭力扳手校正費用與扭力校正器價格會依扭力範圍、傳感器數量、扭力測試架尺寸(50cm/80cm/150cm)以及是否需要出具扭力扳手校正報告而不同,因此無法用單一數字概括。若您需要專人為您推薦扭力校正設備推薦方案,或想了解詳細的扭力扳手校正服務與評估流程,歡迎透過金石門官方 LINE 聯繫專業團隊。
需要專人介紹?
[ 2 ] 配件功能與操作
① 扭力校正錶頭
錶頭即為顯示器,是整個扭力測試系統的操作核心,會讀取每個傳感器內部的資料,並具備多種單位切換功能(可切換四種單位選擇 N-m, ft-lb, in-lb, kgf-cm)、設定值記憶選擇以及雙模式:峰值(P)與追蹤(T)模式。(※操作時切勿超過傳感器的扭力最大值,避免影響傳感器精準度)
實務上,錶頭可以採取以下作法:
1. 通常把錶頭扭力設定在最大值做校正,無須頻繁設定錶頭扭力值。
2. 在檢驗扭力值時,建議採用峰值(P)模式;校正寫入數值時,則建議採用追蹤(T)模式。
3. 建議在每次施力完後,都將扳手拿起,在傳感器無受力狀態下,按C鍵定義當下狀態為零點再進行操作(扳手也建議歸零)。
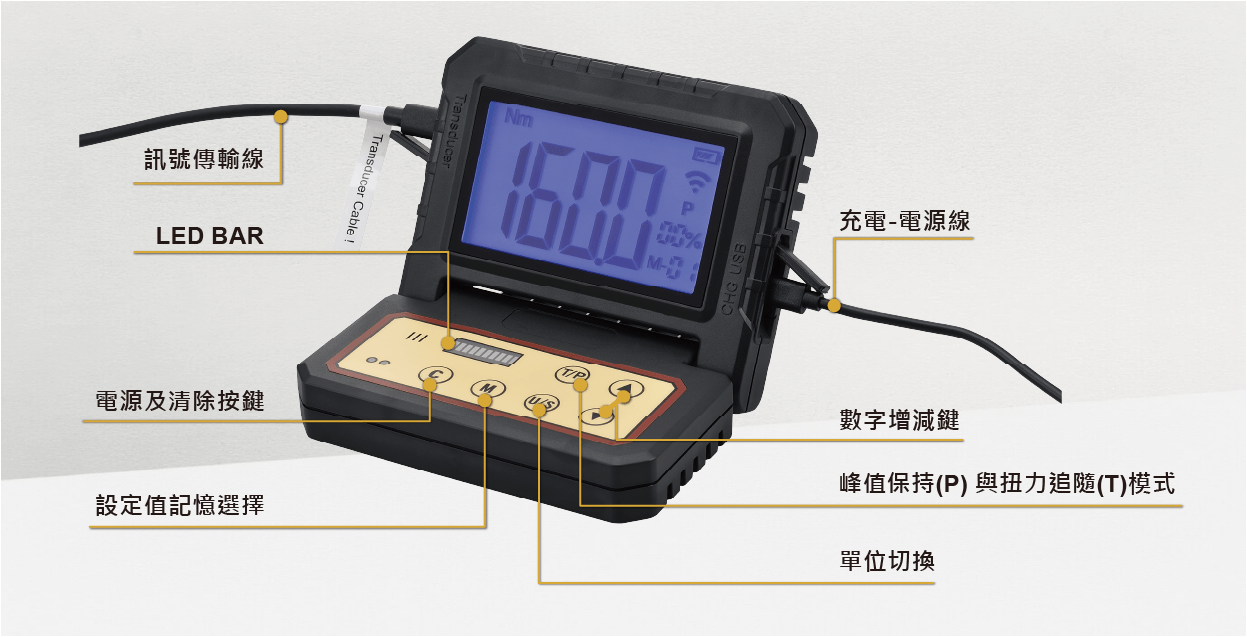
▲① 扭力校正錶頭
Asmith WC系列扭力扳手校正設備由三個部件組成,圖為②桌上型扭力測試架
為什麼需要扭力測試架?
當手持操作校正時,會產生以下變因:
- 手持無法穩定施力: 手持扳手難以穩定且平順的轉動到需求扭力,除非只是單純的檢驗隨機扭力,可以不需要扭力測試架。但若要進行扭力數值寫入的校正,由於扭力扳手都會有預設的校正點,所以很難透過手持扳手穩定的停在預設的校正點上。
- 出力位置不一致: 手握扳手時,由於手掌無法集中力量在「扳手校正點」,力臂長度就會改變,根據力矩公式:力矩(τ)=作用力(F)×力臂(d),當低扭力狀態下,位移一公分,就可能導致10%的誤差,不得不慎,因此必須固定右圖中的A、B兩點的位置,使測試條件固定。
測試架的核心作用,就是將所有變因「固定化」,把可能造成的誤差縮到最小。
總結:測試架的價值
- 標準化: 不論誰來操作,結果都一致。
- 去技術化: 減少對資深人員手感的依賴。
- 數據公信力: 確保校驗報告反映的是工具真實狀態,而非操作誤差。
扭力測試架選哪個?
測試架(即校正機台的主體)依照寬度分成三種:50cm、80cm、150cm。以下根據鐵匠牌扭力扳手的扭力值大小做選擇,若採用不同廠牌的扳手,則須根據桌上型扭力測試架(參考右圖)A、B之間的距離L1選擇對應的扭力測試架。
| 鐵匠牌-扭力值(Nm) | 扭力測試架 |
|---|---|
| 60Nm以下 | WC-LD50 |
| 500Nm以下 | WC-LD80 |
| 除了迷你型扳手(WM 系列), 其他扳手都適用 |
WC-LD150 |
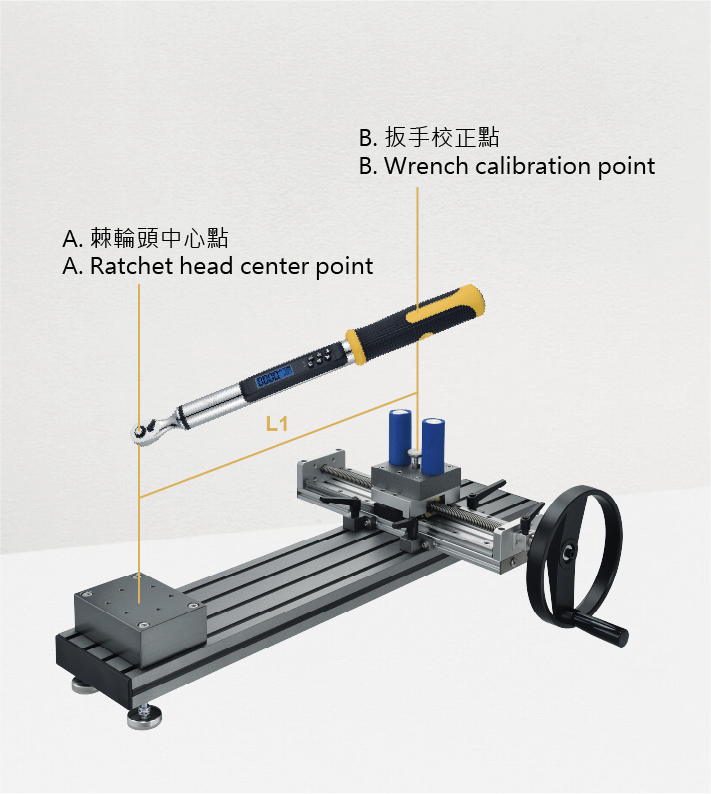
▲② 桌上型扭力測試架
※專業建議※
- 若持有的扭力扳手數量不多,建議直接回原廠校正,更符合效益。
- 如需測試架或想比較校正設備推薦方案,請洽專業人員為您評估。
扭力起子校正方案
針對起子型扭力扳手(型號:WM-SD 系列),我們提供專屬的扭力起子校正模組:A.起子固定架+B.傳感器。
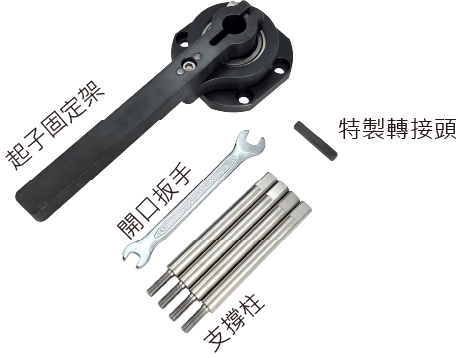
A. WC-LD-SD1 起子固定架
起子固定架*1、開口扳手*1、支撐柱*4、特製轉接頭*1
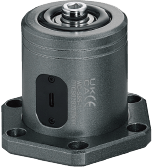
B. WC-SS5-1 傳感器
與WC-LD-SD1搭配使用,為起子型扭力扳手的校正組合
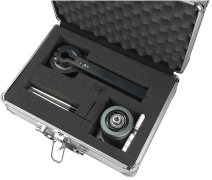
工具箱校正模組
附贈防震工具箱含出廠校驗報告
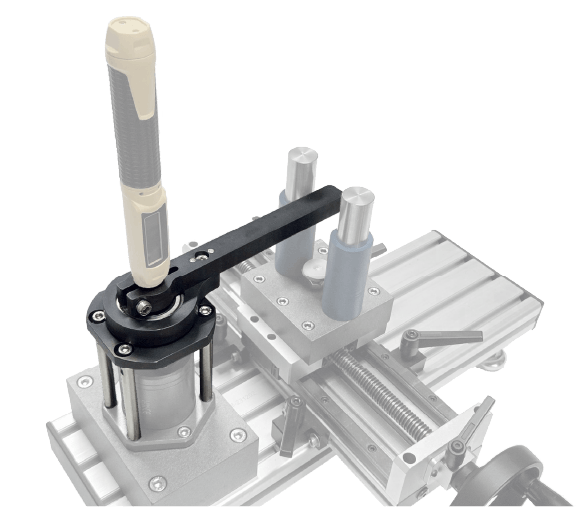
▲WC-LD-SD1起子固定架安裝示意圖
還是不知道怎麼選?
③ 傳感器或顯示器附底座
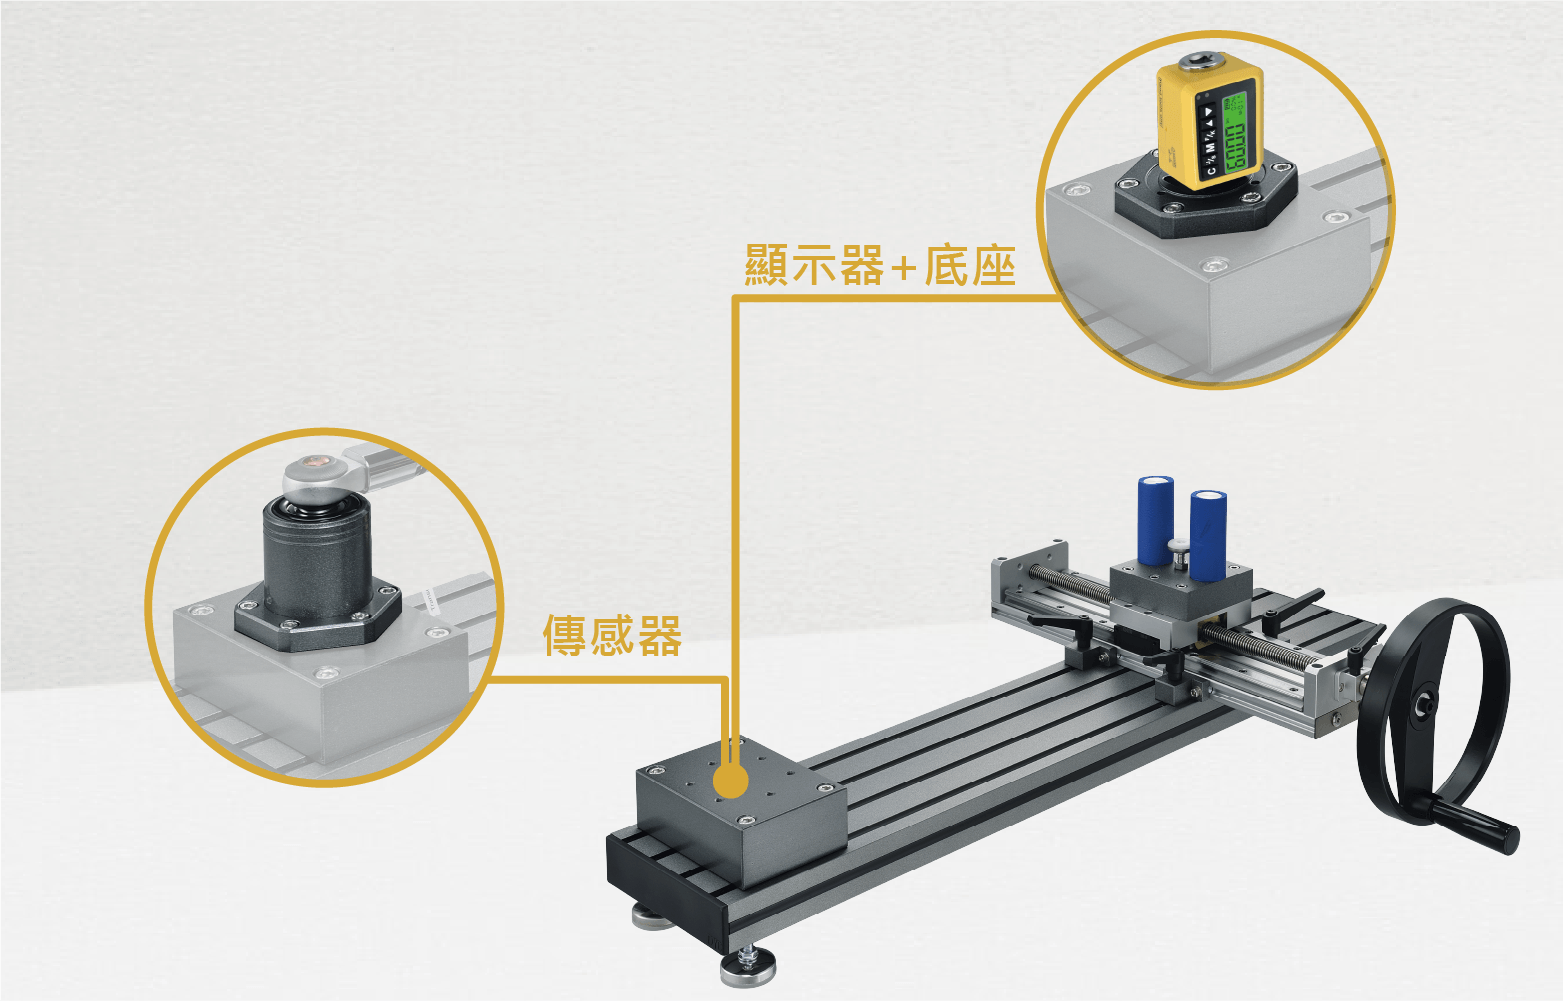
▲③ 傳感器
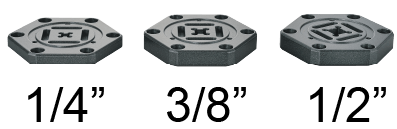
 點擊看「數位扭力顯示器」
[ 3 ] 扭力扳手校正 SOP 與扭力值單位換算
扭力扳手校正 SOP/校正步驟
使用校正機台進行數位扭力扳手校正時,可依下列扭力扳手校正 SOP(或稱扭力扳手校正規範)操作(實際流程與合格判定,請以 ISO 6789:2017 為準):
- 選擇設備:依扳手最大扭力值,選擇對應範圍的傳感器與扭力測試架(50cm/80cm/150cm)。
- 安裝與接線:將傳感器固定於校正機台左側,接上錶頭,確認單位與扳手一致。
- 錶頭設定:錶頭扭力設定在最大值,檢驗時使用峰值(P)模式,寫入校正值時使用追蹤(T)模式。
- 預壓:依扳手使用方向,先施力至最大量程 3~5 次,預壓後平放約 5 秒再歸零。
- 定位:固定 A、B 兩點,並依「初始水平位置」定義,確認扳手受力中心點與測試架施力點重合。
- 施力量測:平順施力至各校正點,每次施力完畢都將扳手拿起,待傳感器歸零後再進行下一次。
- 記錄與判定:記錄各校正點的實測值,計算誤差並比對允收範圍,超出範圍時進行調整或回廠校正。
- 建立紀錄:保存扭力扳手校正報告與履歷,作為日後追蹤與稽核依據。
扭力值單位換算
扭力值單位常見有 N·m、kgf·cm、lbf·in、lbf·ft。校正時務必先確認扳手與錶頭使用相同單位,以下為常用的扭力值單位換算參考:
| 單位 | lbf-in | lbf-ft | kgf-cm | cN-m | N-m |
|---|---|---|---|---|---|
| 1 lbf - in | 1 | 0.083 | 1.152 | 11.3 | 0.113 |
| 1 lbf - ft | 12 | 1 | 13.83 | 135.6 | 1.356 |
| 1 kgf - cm | 0.868 | 0.072 | 1 | 9.807 | 0.098 |
| 1 cN - m | 0.088 | 0.007 | 0.102 | 1 | 0.01 |
| 1 N - m | 8.851 | 0.738 | 10.2 | 100 | 1 |
[ 4 ] 工程師校正心得整理
文/黃課長、校正團隊共同編撰
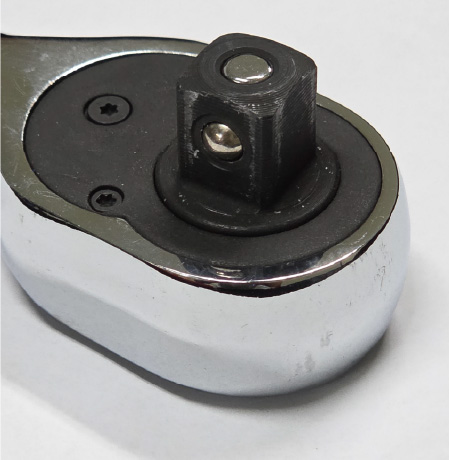
▲圖一 校正時建議統一鋼珠朝向
▲圖二 扭力測試時校正點會偏移
1. 棘輪頭方向問題
考量不同品牌棘輪頭之彈簧鋼珠定位壓力不一,會產生微小的受力偏心。為確保校正數據的重複性,建議於校正時統一鋼珠朝向(如圖一)。若送往外部實驗室(若採用的是ISO 6789-1:2017),亦建議註明校正時的四角頭方向,以減少因定位不一產生的數值差異。但若是實驗室出具的報告為ISO 6789-2:2017,則無需考慮棘輪頭方向問題,該條件會檢測棘輪頭四個面的轉向,並計算四個面產生的擴充不確定度,因此無須提供棘輪頭的位置。
2. 扳手預壓
扭力扳手在使用或是校正前,都需要進行預壓,當準備使用順時針施力時,需先順時針施力至最大量程 3~5 次;使用逆時針也是一樣作法。預壓後建議平放(無負載狀態)約 5 秒,待電子傳感器電信號回穩後再行歸零,可有效提升取樣精確度。(部分扳手預壓條件以及歸零條件可能不同,需先與原廠確認)
3. 測試架的校正點偏移問題
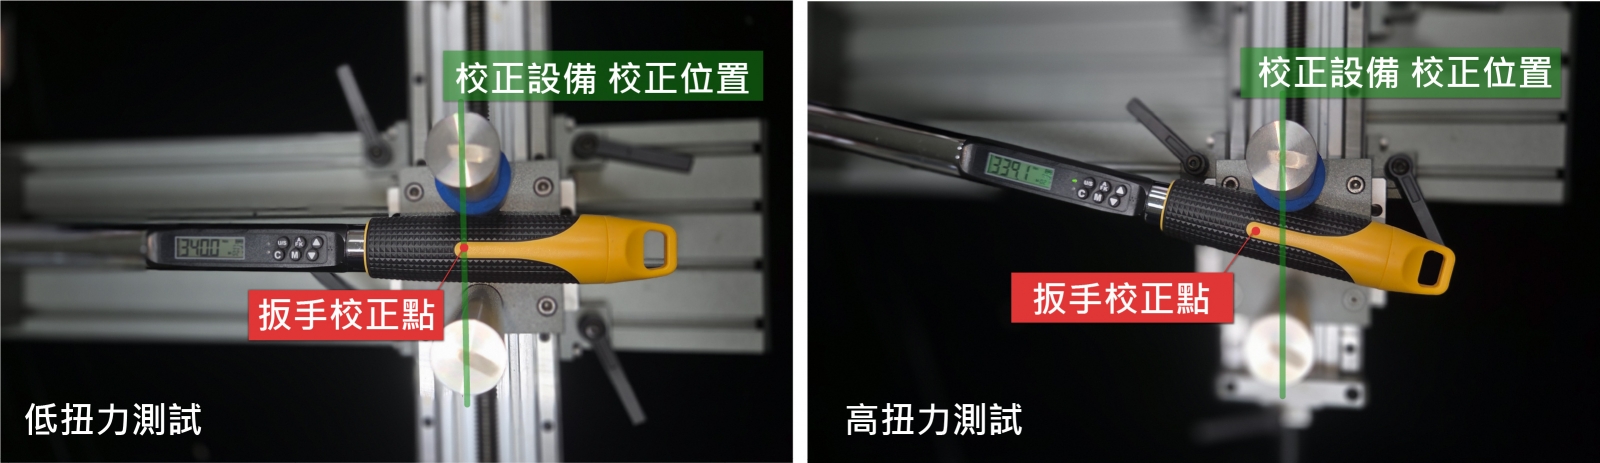
高扭力測試時,扳手桿身會產生彈性彎曲。由於該校正測試架施力點僅能單軸移動,可能導致有效力臂長度產生細微改變(如圖二)。經實測,誤差都會在該扳手的精度範圍內,只是會與實驗室產生的數值有些微偏差,該位移對高扭力影響相對較小,但在低扭力區間較為敏感。操作建議: 於初始受力狀態下,確保「扳手受力中心點」與「測試架施力點」完全重合,以確保整體誤差維持在允收範圍內。
4. 握把自然上浮問題
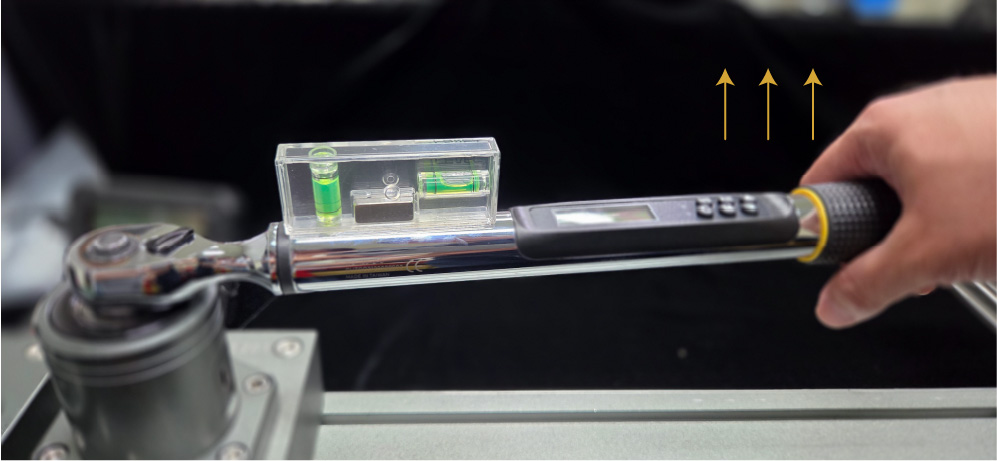
施力過程中,因棘輪頭與傳感器接頭之機械咬合與剛性反應,可能使握把產生微幅上浮屬自然受力位移(如圖三),該狀況在扭力較大時尤其明顯,該狀況無需刻意人工修正或施壓。(會有極少數品牌的扳手不是上浮,而是下沉,可能導致校正異常,本公司可提供其他品牌之相容性測試服務,確保設備適配性。)
▲圖三 由水平儀檢視握把上浮
5. 「初始水平位置」之實務定義與設定方法
在進行扭力校正時,確保設備與扳手保持水平是基本要求。然而,各品牌扳手對於「水平基準面」的定義不盡相同。根據本公司豐富的實務校正經驗,為使校正數據能真實反映使用者的操作狀態,我們建議採用「消除機械間隙後的初始受力狀態」來定義扳手的基準水平。具體操作方式如下:
※一般固定頭型扳手:
將扳手安裝於傳感器後,手持握把先向上抬高至機械間隙的極限(無法再往上扳動),接著施加微小測試力,此時握把會因自然受力而微幅下降。請在該「初始受力且間隙已消除」的狀態下,觀察扳手桿身上水平儀的氣泡位置,並將此位置定義為該扳手的「初始水平基準」。
※可換頭式扳手:
由於可換頭式扳手的接頭處存在額外的機械公差與間隙,建議採用「極值中位數」法來定位。先將握把抬高至極限並微幅施力,記錄水平氣泡位置;再將握把下壓至極限並微幅施力,記錄第二個氣泡位置。取這兩個氣泡位置的中間點,作為該扳手的初始水平位置。這也解釋了為何可換頭式扳手在校正時的誤差通常會略大於固定頭型。
透過此「動態間隙捕捉法」抓取出來的水平位置,不僅消除了機械結構鬆動的干擾,更能完美模擬使用者在現場鎖固時的真實物理狀態,確保校正出來的數值在實際應用中具備最高精準度。
總結
以上的操作手法已經盡量杜絕人為造成的誤差,但仍有可能會因為外部實驗室與你的校正手法些微不同,或是雙方校正設備本身的器差問題,出現各式各樣的狀況。這甚至可能導致你內部校正出來的是正公差,但實驗室校正出來卻是負公差。
遇到這種狀況時請理解,這通常不是誰的設備不準,而是單純手法問題,或是兩套系統在抓取「初始基準(如水平位置、機械間隙)」時的微小物理差異所產生的「系統性偏差」。 面對這類數據落差,我們建議採取以下態度與作法:
※溝通與對齊基準: 送交外部實驗室時,可主動備註貴司在檢測時的「鋼珠朝向」與「水平設定方式」,盡可能讓雙方的量測起跑點保持一致。
※關注穩定性大於絕對值: 若內部檢測與外部報告之間存在固定的數值落差(例如總是相差特定的百分比),但工具自身的「重複性」依然表現優異,即代表扳手與校正設備皆處於健康狀態,只需將該落差視為已知變數進行管理即可。
※建立專屬履歷: 透過長期的內部核查與外部報告比對,掌握每一支扳手與傳感器交互作用的專屬特性。
PS. 以上的狀況皆是以本校正設備在實務應用上的觀察提供建議。扭力扳手校正規範與合格判定,請務必依據 ISO 6789:2017 之規範進行;若上述實務建議有任何與 ISO 6789:2017 相違背之處,請以 ISO 6789:2017 標準為主。
[ 5 ] 常見問題 FAQ
Q1: 扭力扳手多久要校正一次?
A:建議每日以校正設備快速檢測,並在使用達 5000 次或滿一年時回廠做定期校正,以先到者為準。
Q2:如何選擇扭力扳手校正機台?
A:先確認扳手的最大扭力值與尺寸:鐵匠牌扳手 60 Nm 以下可選 WC-LD50,500 Nm 以下可選 WC-LD80,WC-LD150 則適用除迷你型(WM 系列)以外的扳手;若為其他廠牌,請量測 A、B 兩點之間的距離 L1 後對照選擇。
Q3:扭力校正設備的價格多少?
A:價格取決於傳感器數量與扭力範圍、測試架尺寸及配件組合,建議提供扳手型號與數量,由專人評估後報價。
Q4:自己買校正設備,還是送實驗室校正比較划算?
A:扳手數量不多時,送回原廠或委託實驗室校正並取得校正報告通常更符合效益;扳手數量多、需要每日檢測時,自備校正設備才能有效降低送校頻率與停機時間。
Q5:起子型扭力扳手怎麼校正?
A:WM-SD 系列起子型扳手可使用 WC-LD-SD1 起子固定架,加購 WC-SS5-1 傳感器組成專屬校正模組。
還是有些疑慮?
本文編撰與技術審閱團隊
本文最後更新日期:2026 年 9 月